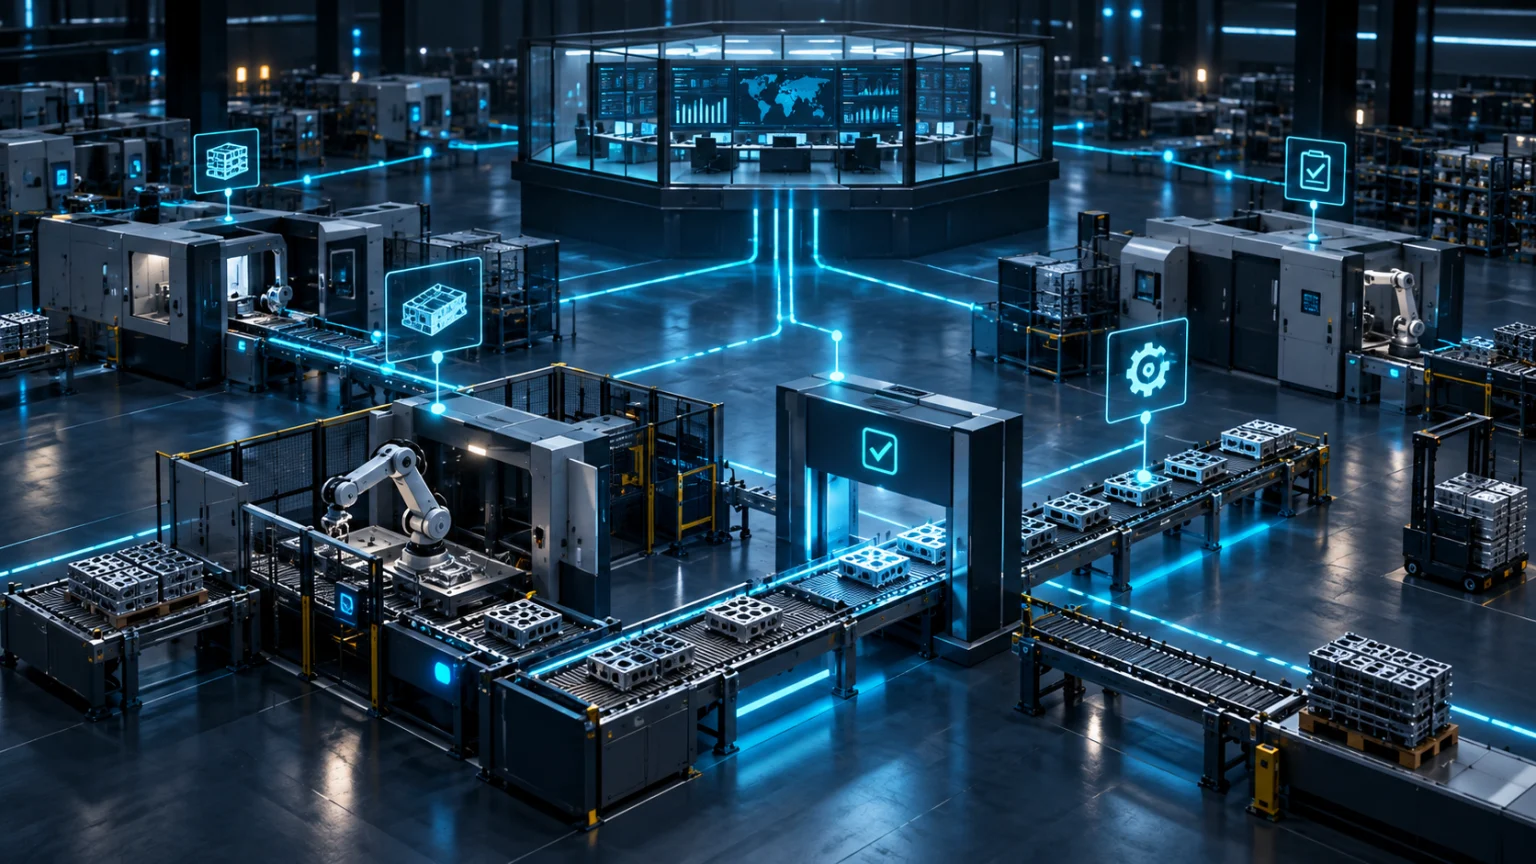
Uma indústria média típica: o ERP gera a ordem de produção, alguém imprime, o operador anota no papel quanto fez, o encarregado consolida no fim do turno numa planilha, e no dia seguinte alguém digita no ERP. O gestor descobre na sexta que a linha 3 parou 6 horas na terça. Este artigo mostra por onde começar a mudar isso — sem parar a fábrica.
O princípio: tudo depende do apontamento
OEE, custo real por peça, prazo de entrega, eficiência por turno, causa de refugo — todos esses números nascem do mesmo lugar: o registro do que aconteceu na máquina. Se o apontamento é em papel, atrasado e arredondado, todos os indicadores são ficção com duas casas decimais.
Por isso o primeiro módulo de qualquer sistema industrial é o apontamento digital. Não o dashboard. Não a IA. O apontamento.
Passo 1: apontamento digital onde dói
Não digitalize a fábrica inteira. Escolha a célula, linha ou máquina que é o gargalo — ou a que mais gera dúvida ("essa máquina rende ou não rende?"). Coloque um tablet ao lado. A tela precisa:
- Mostrar a OP em execução (o que fazer, quanto, prioridade).
- Registrar início e fim com um toque.
- Aceitar quantidade boa e refugo (com motivo) em segundos.
- Registrar parada com motivo de uma lista curta (setup, falta de material, quebra, ajuste, sem operador).
- Funcionar offline e sincronizar quando a rede voltar.
- Mostrar ao operador o resultado do turno (meta vs. real).
Em duas semanas você tem, pela primeira vez, dados reais de produção e paradas dessa máquina. E descobre coisas: a "quebra" que era falta de material; o setup que leva 40 minutos, não 15; o refugo que se concentra num turno.
Passo 2: OEE de verdade
Com apontamento de quantidade, tempo e paradas, o OEE se calcula sozinho:
OEE = Disponibilidade × Performance × Qualidade
A maioria das fábricas que mede pela primeira vez descobre um OEE entre 40% e 60% — e o mais importante: descobre onde está a perda. Se é disponibilidade, o problema é manutenção ou setup. Se é performance, é velocidade ou microparadas. Se é qualidade, é processo ou material. Comprar máquina nova raramente é a resposta.
O painel mostra OEE por máquina, turno e produto, com clique até a parada individual. É a partir daqui que a gestão muda de sensação para número.
Passo 3: manutenção ligada à produção
Parada por quebra apontada no MES → chamado de manutenção aberto automaticamente, com máquina, hora e sintoma. Horímetro do apontamento → preventiva gerada na hora certa. A manutenção deixa de ser "o cara que a gente chama" e vira processo: OS de manutenção, histórico por equipamento, MTBF e MTTR.
Passo 4: qualidade no fluxo
Plano de inspeção na tela do posto: medidas, tolerâncias, verificações. Fora do limite → não conformidade aberta, lote bloqueado, responsável avisado. O refugo do OEE ganha causa; o fornecedor ruim aparece por dado; a certificação ISO ganha registro rastreável.
Passo 5: rastreabilidade de lote
Com apontamento registrando o lote de insumo consumido, qualidade vinculada ao lote produzido e expedição informando o lote enviado, a genealogia está completa. Uma reclamação leva em segundos à máquina, ao turno, ao operador e ao insumo — e responde a pergunta que importa: quais outros lotes usaram o mesmo insumo e para quem foram?
Passo 6: sensores e apontamento automático
Só agora entram os sensores. Contador na saída da prensa, sensor de corrente para estado (rodando/parada), leitura do CLP para contagem e alarmes. O operador para de apontar quantidade e passa a apontar só o motivo da parada. Máquinas críticas ganham monitoramento de vibração e temperatura para manutenção preditiva.
Começar pelos sensores sem ter o processo digital é o erro mais caro da "indústria 4.0": muito dado, nenhuma decisão.
Integração com o ERP
Em todos os passos, o ERP continua sendo o dono da OP, do custo padrão e do estoque contábil. O MES envia:
- Produção real por OP (para baixa e custo).
- Consumo real de material.
- Paradas e tempos (para custeio e capacidade).
- Refugo por causa.
E recebe as OPs planejadas. A digitação no fim do turno acaba.
Roteiro resumido
| Fase | Módulo | Resultado |
|---|---|---|
| 1 | Apontamento digital (célula piloto) | Dado real de produção e parada |
| 2 | OEE e painel | Gargalo por componente |
| 3 | Manutenção integrada | Corretiva por evento, preventiva por uso |
| 4 | Qualidade | Refugo com causa, NC rastreável |
| 5 | Rastreabilidade de lote | Genealogia completa |
| 6 | Sensores / CLP | Apontamento automático, preditiva |
Cada fase é um módulo com escopo e investimento próprios. A fábrica não para; a planilha some por partes.
Perguntas frequentes sobre o tema
Minha indústria é pequena. Preciso de MES?
Precisa de apontamento confiável e de saber onde a produção para. Isso é o núcleo de um MES — e escala com a fábrica. O nome importa menos que o dado.
Preciso trocar as máquinas para ter apontamento automático?
Não. Sensores externos (contadores, corrente, vibração) se instalam em máquinas antigas. CLPs existentes geralmente já expõem dados. Começa manual e evolui para automático.
O MES substitui o ERP?
Não. O ERP planeja (o que produzir, quando, custo padrão). O MES executa e registra o real. Integrados, o ERP recebe produção, consumo e paradas sem digitação.